


Come viene prodotta la pellicola in PTFE? L'intero processo di produzione spiegato chiaramente
Se stai cercando di capire come viene prodotto il film di PTFE, la risposta inizia con un polimero che non può essere fuso ed estruso come i normali materiali termoplastici. L'intera catena di produzione si basa su due processi fondamentalmente diversi: la produzione della resina PTFE e la successiva conversione della resina in una pellicola sottile e uniforme. Questo articolo segue ogni passaggio così come avviene all'interno di una fabbrica professionale di pellicole in PTFE.
La chimica dietro la produzione di pellicole in PTFE: dal cloroformio alla resina
La produzione di film di PTFE inizia con la sintesi del tetrafluoroetilene (TFE), non con una linea di estrusione di film.
Il percorso inizia con il cloroformio e l'acido fluoridrico, che viene prodotto trattando la fluorite con acido solforico. Il cloroformio reagisce con l'acido fluoridrico per produrre clorodifluorometano (HCFC-22). Quando l'HCFC-22 viene riscaldato a una temperatura superiore a 600 gradi C, si scinde in TFE, il monomero che successivamente forma politetrafluoroetilene.
La fase di polimerizzazione è un processo radicalico condotto ad alta pressione in reattori di acciaio inossidabile. La polimerizzazione in sospensione produce resina granulare, che è la materia prima per la smussatura. La polimerizzazione in dispersione produce polvere fine o dispersione acquosa, che costituisce la materia prima per tessuti rivestiti in PTFE, nastri e reti impregnate.
Definizione chiave: la pellicola di PTFE rasato è costituita da un cilindro solido e sinterizzato che viene rasato con una lama affilata fino a formare un foglio continuo. È un processo sottrattivo, non basato sulla fusione.
Produzione di pellicole in PTFE Fase 1: stampaggio a compressione e sinterizzazione
Prima che un singolo foglio di pellicola di PTFE possa essere sfogliato, la resina deve essere compattata in un cilindro solido e sinterizzata.
La resina granulare di PTFE viene pesata, versata in uno stampo cilindrico e pressata a una pressione compresa tra 50 e 100 MPa. La preforma risultante viene quindi caricata in un forno di sinterizzazione e riscaldata a una temperatura compresa tra 370 e 380 gradi C. A quella temperatura, le particelle di resina si fondono in un blocco denso e omogeneo.
La velocità di raffreddamento è più importante di quanto la maggior parte degli acquirenti si aspetti. Se una billetta di grandi dimensioni si raffredda troppo rapidamente, le tensioni interne creano microfessure che appaiono come difetti superficiali nella pellicola finita. Una billetta con un diametro compreso tra 100 e 250 mm richiede generalmente dalle 24 alle 48 ore per raffreddarsi in modo sicuro.
Il diametro della billetta limita anche la larghezza della pellicola. Una billetta da 300 mm può produrre strisce di pellicola larghe circa 250 mm dopo il ritaglio dei bordi. Questo è il motivo per cui alcuni fornitori possono offrire pellicole in PTFE di ampia larghezza e altri no.
Produzione di pellicole in PTFE Fase 2: Rasatura della billetta sinterizzata
Lo skiving è il metodo dominante per produrre film di PTFE perché il PTFE non può essere estruso in un film sottile mediante estrusione convenzionale.
Un tornio di precisione trattiene la billetta sinterizzata mentre una lama affilata si muove lungo la sua superficie. L'angolo della lama, la velocità di avanzamento e la velocità del mandrino controllano lo spessore finale del film e la ruvidità della superficie. In una macchina ben impostata, la lama è solitamente impostata tra 15 e 25 gradi. Un angolo acuto può lasciare graffi, mentre un angolo smussato crea segni di chiacchiere.
Gli spessori tipici del film sfogliato vanno da 0,02 mm a 0,50 mm. Le fabbriche con apparecchiature controllate da CNC possono mantenere una tolleranza di spessore pari a /-0,01 mm. Questo è il livello di precisione necessario per guarnizioni, rivestimenti di linee chimiche e supporto del nastro.
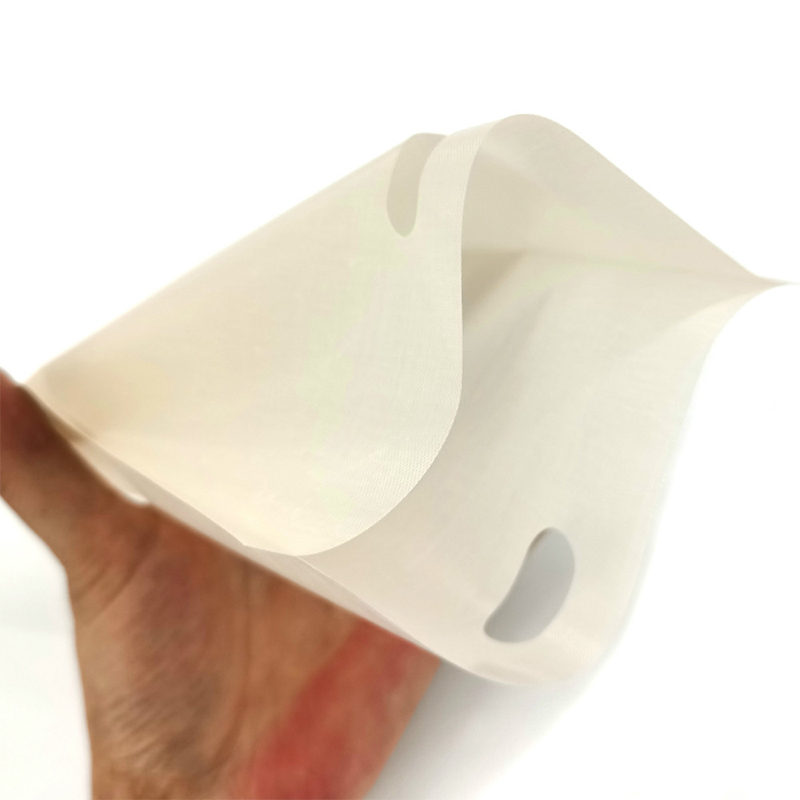 Film in PTFE rasato per applicazioni di precisione Questo film in PTFE rasato offre tolleranze di spessore strette e una superficie liscia, che lo rende adatto per guarnizioni, rivestimenti e supporto del nastro. Il suo isolamento elettrico e la resistenza chimica ne espandono l'uso nell'elettronica e nei dispositivi medici. Visualizza il prodotto →
Lo spessore tipico della pellicola varia in base al metodo di produzione
Produzione di pellicole in PTFE Fase 3: Incisione e trattamento superficiale
La pellicola di PTFE non trattata ha un'energia superficiale di circa 18-20 dyne/cm, che rende impossibile l'incollaggio con adesivi standard.
Per migliorare l'adesione, i produttori applicano un trattamento di incisione con naftalene di sodio. La pellicola diventa marrone scuro o nera e il processo crea una superficie microruvida con gruppi polari. L'energia superficiale supera i 50 dyne/cm, consentendo agli adesivi acrilici e siliconici di ancorarsi saldamente.
La profondità dell'incisione deve essere bilanciata. Un attacco eccessivo indebolisce la pellicola, mentre un attacco insufficiente causa una scarsa forza di adesione. La maggior parte della pellicola incisa viene prodotta in rotoli, quindi tagliata in larghezza. Poiché l'agente di incisione è reattivo, l'incisione su larga scala richiede un trattamento controllato dei rifiuti, che aggiunge un ulteriore livello di qualificazione del fornitore quando si controlla una fabbrica.
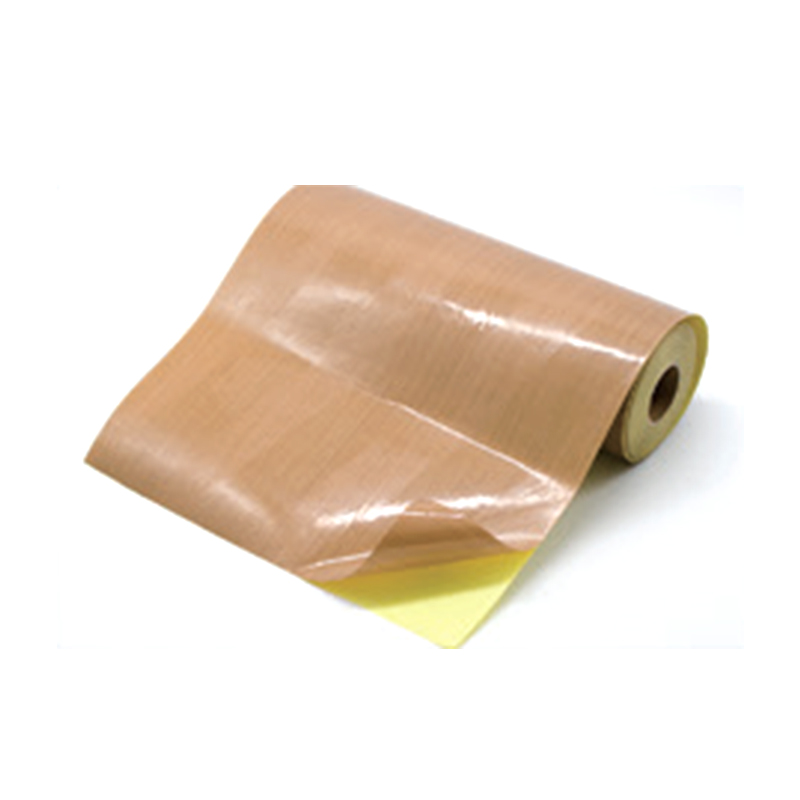
 Pellicola in PTFE incisa per un legame forte Trattata in superficie con naftalene di sodio, questa pellicola in PTFE acidato migliora l'adesione a metalli e gomme. È essenziale per nastri e compositi ad alta temperatura in cui un incollaggio affidabile è fondamentale. Visualizza il prodotto →
Controllo di qualità nella produzione di film in PTFE
L'affidabilità della pellicola in PTFE è definita da parametri misurabili: densità, tolleranza sullo spessore, resistenza alla trazione e rigidità dielettrica.
Un impianto certificato ISO 9001 verifica la densità di ogni lotto, che dovrebbe essere compresa tra 2,13 e 2,19 g/cm3. La resistenza alla trazione della pellicola di PTFE vergine varia da 20 a 35 MPa a seconda dell'orientamento. La rigidità dielettrica, per una pellicola da 0,1 mm, è solitamente superiore a 60 kV/mm.
| Proprietà | Valore standard |
| Densità (g/cm3) | 2.13-2.19 |
| Tolleranza sullo spessore (mm) | /-0,01 |
| Resistenza alla trazione (MPa) | 20-35 |
| Rigidità dielettrica (kV/mm, pellicola da 0,1 mm) | Sopra i 60 |
| Energia superficiale, non trattata (dynes/cm) | 18-20 |
| Energia superficiale, incisa (dynes/cm) | Sopra i 50 |
FEP Film e l'alternativa al casting: cosa devono sapere gli acquirenti
La pellicola FEP non viene smussata; viene estruso o colato allo stato fuso poiché il FEP è un fluoropolimero lavorabile allo stato fuso.
La pellicola FEP è trasparente, ha un'elevata trasmissione della luce ed è lo strato di rilascio standard per le stampanti 3D che utilizzano resina UV. Una pellicola distaccante FEP da 100 micron è lo spessore più comune nel mercato della stampa 3D. La trasmissione della luce è generalmente superiore al 95% e influisce direttamente sulla precisione di stampa perché la luce UV deve passare attraverso la pellicola senza disperdersi.
Una domanda d'acquisto comune: la pellicola FEP può sostituire la pellicola PTFE in ogni applicazione? La risposta è no. Il PTFE offre una migliore resistenza chimica e un intervallo di temperature continuo più ampio, mentre il FEP offre chiarezza ottica e una più facile sigillatura termica. Per alcune applicazioni, questo confronto tecnico tra PTFE e FEP ti aiuterà a decidere quale materiale si adatta alla tua linea di prodotti.
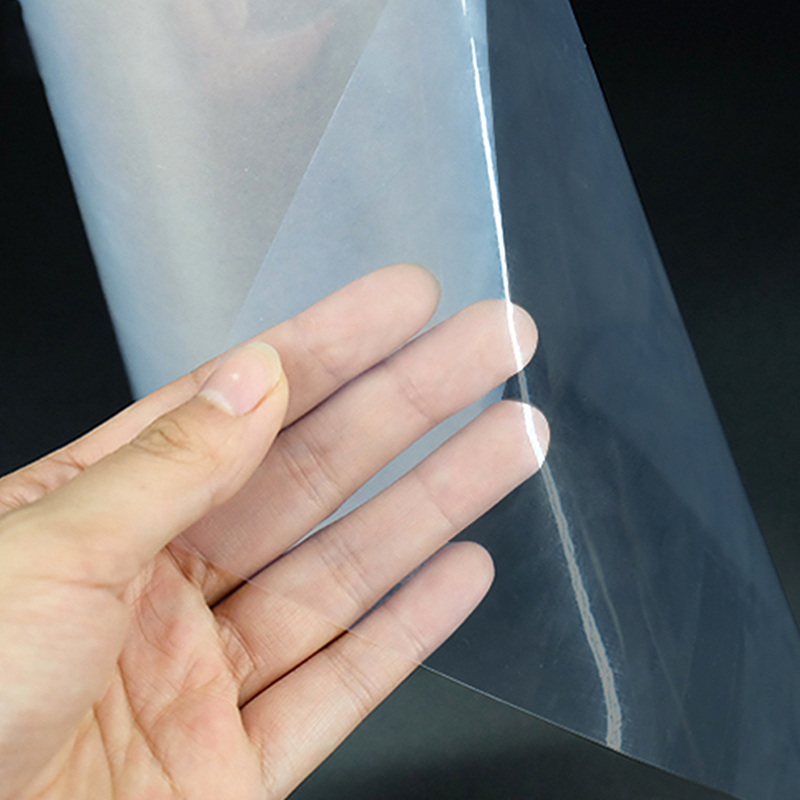
 Pellicola FEP da 100μm per la stampa 3D Con una trasmissione della luce del 96% e un'elevata resistenza alla trazione, questa pellicola FEP garantisce un'efficiente polimerizzazione della resina nelle stampanti LCD/DLP. La sua superficie antiaderente facilita il rilascio e supporta un'elevata qualità di stampa. Visualizza il prodotto →
PTFE rasato film
Ideale per resistenza chimica, servizio continuo da -200 a 260 gradi C e durata in condizioni difficili.
pellicola FEP
Ideale per chiarezza ottica, termosaldabilità e trasmissione UV nella stampa 3D e nell'elettronica.
Domande frequenti: domande sulla produzione di pellicole in PTFE
Qual è il metodo più comune per produrre la pellicola di PTFE?
Lo skiving è il metodo più comune ed economico. Utilizza un tornio di precisione per staccare una pellicola sottile e continua da un cilindro in PTFE sinterizzato. La calandratura di una dispersione di PTFE è un'alternativa, ma è meno comune per la pellicola vergine.
È possibile produrre film di PTFE mediante estrusione?
Il PTFE standard non può essere estruso a fusione perché non fonde al di sotto della sua temperatura di decomposizione. FEP e PFA sono lavorabili allo stato fuso, quindi i loro film possono essere estrusi, ma il film di PTFE viene prodotto mediante smussatura o mediante calandratura a dispersione.
Perché la pellicola di PTFE acidata diventa marrone scuro?
Il colore marrone scuro deriva dal trattamento di mordenzatura con naftalene sodico. La reazione rimuove gli atomi di fluoro sulla superficie e introduce gruppi contenenti ossigeno, che migliora la bagnabilità dell'adesivo senza influenzare le proprietà di massa del PTFE.
Quale tolleranza di spessore ci si può aspettare per la pellicola di PTFE sfogliato?
Con l'attrezzatura per la smussatura controllata da CNC, è possibile ottenere /-0,01 mm per spessori di pellicola inferiori a 0,5 mm. Richiedi sempre il rapporto di ispezione, non il reclamo del fornitore.
Capire come viene prodotta la pellicola di PTFE è il primo passo per selezionare un fornitore affidabile. Chiedi informazioni sul tipo di resina, sul profilo di sinterizzazione, sull'attrezzatura per la smussatura e se l'incisione viene eseguita internamente. Questi dettagli fanno la differenza tra una pellicola coerente e una variazione da lotto a lotto.
Inviaci un messaggio subito!
- Telefono: +86-18651171105
- Fax: +86-18651171105
- E-mail:
- Indirizzo: N. 18, Yongxin East Road, distretto di Gaogang, città di Taizhou, provincia di Jiangsu, Cina.
Copyright © Yaxing Plastic Industry Co., Ltd. Tutti i diritti riservati. Produttori di prodotti di precisione PTFE di alta qualità personalizzati 